اعتماد به توان داخلی، پروژه ۵۰۰ میلیارد ریالی دیچوکر کارگاه غلتک را در سه ماه به نتیجه رساند؛ صرفهجویی ۹۶ درصدی در هزینه اجرا
·
رضا هاشمی
اعتماد به توان داخلی، پروژه ۵۰۰ میلیارد ریالی دیچوکر کارگاه غلتک را در سه ماه به نتیجه رساند؛ صرفهجویی ۹۶ درصدی در هزینه اجرا
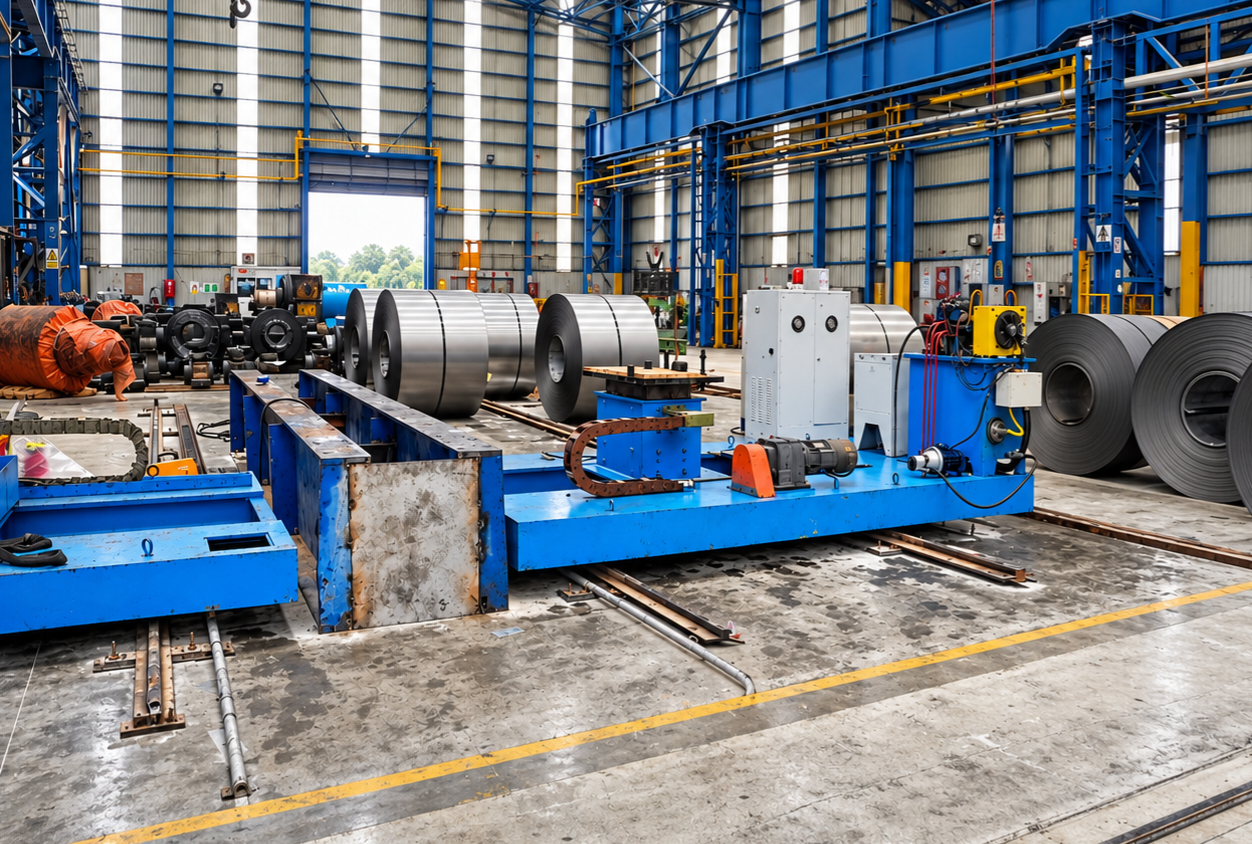
دو دستگاه دیچوکر کارگاه غلتک که اجرای پیمانکاری احیا و راهاندازی آنها حدود ۵۰۰ میلیارد ریال و ۹ ماه زمان برآورد شده بود، با تکیه بر توان متخصصان داخلی طی حدود سه ماه و با هزینهای در حدود ۲۰ میلیارد ریال به بهرهبرداری رسیدند؛ پروژهای که با ثبت ۴۸۰ میلیارد ریال صرفهجویی، معادل ۹۶ درصد کاهش هزینه اجرا، یکی از گلوگاههای مهم کارگاه غلتک را نیز برطرف کرد. با بهرهبرداری از نورد شماره ۲، حجم فعالیتهای کارگاه غلتک افزایش یافت و سرعت آمادهسازی غلتکها و فرآیند مونتاژ و دمونتاژ چوک به یکی از نیازهای مهم عملیاتی تبدیل شد. پیش از اجرای پروژه، بخشی از این عملیات با استفاده از جرثقیل سقفی و مداخله مستقیم نیروی انسانی انجام میشد که علاوه بر زمانبر بودن، محدودیتهای عملیاتی و ملاحظات ایمنی قابل توجهی به همراه داشت.
به گزارش روابط عمومی شرکت ورق خودرو:
بهزاد بهادرانی، معاون بهرهبرداری، با اشاره به نحوه شکلگیری مسیر اجرای پروژه گفت: «یکی از نقاط تعیینکننده در این پروژه، اعتماد مهندس شجاعی، مدیرعامل شرکت ورق خودرو چهارمحال و بختیاری، به توان متخصصان داخلی مجموعه بود. در شرایطی که اجرای پروژه توسط پیمانکار مطرح با برآورد حدود ۵۰۰ میلیارد ریال و زمان ۹ ماهه پیشبینی شده بود، این اعتماد زمینهای فراهم کرد تا ظرفیت فنی و اجرایی نیروهای خود شرکت برای انجام پروژه به کار گرفته شود.» وی افزود: «نتیجه این تصمیم، اجرای پروژه در مدت حدود سه ماه و با هزینه حدود ۲۰ میلیارد ریال بود؛ اما اهمیت آن فقط به کاهش زمان و هزینه محدود نمیشود. اجرای پروژه توسط نیروهای داخلی باعث شد دانش فنی حاصل از بازسازی و راهاندازی تجهیزات در سازمان باقی بماند و توان مجموعه برای اجرای پروژههای تخصصی، نگهداری تجهیزات و پاسخگویی سریعتر به نیازهای تولید تقویت شود.»
حمیدرضا رضاپور، مدیرعامل شرکت نورد فولاد زرین شهرکرد، احیای دیچوکرها را نمونهای از مدیریت بهینه داراییهای صنعتی و استفاده هدفمند از ظرفیتهای داخلی دانست و گفت: «در کنار توسعه ظرفیت تولید، توجه به بهرهوری، آمادهبهکاری تجهیزات، کاهش هزینهها و رفع گلوگاههای عملیاتی اهمیت ویژهای دارد. نتیجه این پروژه نشان داد که با اعتماد به دانش و تجربه نیروهای متخصص، میتوان یک تجهیز متوقف را بدون تحمیل هزینه سنگین جایگزینی به یک دارایی مولد بازگرداند.» وی ادامه داد: «دستاورد چنین پروژهای تنها در صرفهجویی اقتصادی خلاصه نمیشود؛ کاهش وابستگی، ارتقای ایمنی، افزایش قابلیت اطمینان تجهیزات و ماندگاری دانش تعمیر، راهاندازی و نگهداری در داخل مجموعه، از دیگر نتایج مهم آن است. این ظرفیت فنی و انسانی میتواند در رفع سایر گلوگاهها و افزایش پایداری تولید نیز مورد استفاده قرار گیرد.»
امیر نوجوکی، مدیر تولید و تعمیرات خطوط نورد سرد شرکت نورد فولاد زرین شهرکرد و مدیر راهبر پروژه، با تشریح روند شکلگیری و اجرای پروژه گفت: «با بهرهبرداری از نورد شماره ۲ و افزایش حجم فعالیتهای کارگاه غلتک، بررسی فرآیندها نشان داد که سرعت آمادهسازی غلتکها و بهویژه عملیات چوک و دیچوک میتواند به یکی از نقاط اثرگذار بر پاسخگویی کارگاه به تولید تبدیل شود. بر همین اساس، احیا و راهاندازی دو دستگاه دیچوکر بهعنوان یک نیاز عملیاتی مطرح شد و پس از تصمیم برای اجرای پروژه با توان داخلی، تیم تولید و تعمیرات نورد مسئولیت اصلی اجرای آن را بر عهده گرفت. کار با دمونتاژ کامل یونیتهای هیدرولیک، جکها و پایپینگ هر دو پارت آغاز شد؛ سپس سرویس و بازسازی جکها، شناسایی و اصلاح یا تعویض بخشهای فرسوده پایپینگ، سندبلاست و رنگآمیزی پلتفرمها، نصب و تنظیم دقیق ریلها، استقرار اجزای مکانیکی، نصب جکها، تکمیل خطوط هیدرولیک و مونتاژ نهایی انجام شد.» وی افزود: «همزمان، تیم برق، ابزار دقیق و اتوماسیون نیز اورهال تابلوهای برق، موتورهای الکتریکی و دسکهای اپراتوری، ساخت و مونتاژ تابلوهای مورد نیاز، کاندوئیتگذاری، اجرای زنجیر کابل، کابلکشی، برقرسانی، برنامهنویسی و تنظیم کنترلر و تست مدارهای قدرت و فرمان را انجام داد. فعالیتهای مکانیک، هیدرولیک، برق و کنترل بهصورت هماهنگ و تا حد امکان موازی پیش رفت و پس از مونتاژ، عملکرد جکها، اتصالات، پایپینگ و سیستمهای برق و کنترل بهصورت مرحلهای آزمایش شد تا تجهیز در شرایط واقعی، عملکردی پایدار، قابل اعتماد و ایمن داشته باشد. این هماهنگی باعث شد پروژهای با زمان پیشبینیشده ۹ ماهه طی حدود سه ماه به بهرهبرداری برسد؛ ضمن اینکه راهاندازی دیچوکرها، زمان آمادهسازی غلتک، وابستگی به جرثقیل سقفی و حضور مستقیم نیروی انسانی در مجاورت بارهای سنگین را کاهش داد و توان پاسخگویی کارگاه به نیاز هر دو خط نورد را افزایش داد.
انجام موفق نخستین عملیات دیچوک و چوک در شهریور نیز نقطهای بود که این مجموعه فعالیتها به نتیجه واقعی در تولید تبدیل شد.»
مهدی محمدی، مدیر خدمات فنی و پشتیبانی شرکت ورق خودرو، با اشاره به نقش بخش خدمات فنی در پشتیبانی مهندسی پروژه اظهار کرد: «تمرکز این بخش بر طراحی، مهندسی معکوس و بازرسی فنی اجزایی بود که برای بازگشت تجهیز به مدار نیاز به بازطراحی یا ساخت داشتند. مهندسی معکوس جکها، طراحی سدل متناسب با شرایط واقعی غلتکها و تعریف الزامات فنی مورد نیاز برای ساخت و کنترل قطعات، از جمله فعالیتهایی بود که با هدف تطبیق تجهیز با شرایط واقعی بهرهبرداری انجام شد.» وی افزود: «این رویکرد علاوه بر تأمین نیاز پروژه، موجب شد نقشهها، مشخصات فنی و تجربه حاصل از طراحی و مهندسی معکوس در داخل مجموعه باقی بماند. همچنین با کنترل و بازرسی قطعات ساختهشده پیش از نصب، تلاش شد اطمینان لازم از انطباق آنها با الزامات فنی و شرایط بهرهبرداری حاصل شود تا دانش ایجادشده در تعمیرات، ساخت قطعات و توسعههای بعدی نیز قابل استفاده باشد.»
احسان محسنی، سرپرست تعمیرات مکانیک واحدهای نورد و کارگاه غلتک، با اشاره به فعالیتهای مکانیکی پروژه گفت: «پس از دمونتاژ و بررسی وضعیت تجهیزات، عملیات بازسازی بخشهای مکانیکی و هیدرولیکی، اصلاح پایپینگهای فرسوده، آمادهسازی جکها، نصب اجزای مکانیکی و بهویژه تنظیم و همراستایی دقیق ریلها انجام شد. پس از مونتاژ نیز عملکرد جکها، اتصالات، پایپینگ و مجموعه مکانیکی بهصورت مرحلهای کنترل شد تا تجهیز در شرایط واقعی، عملکردی پایدار، قابل اطمینان و ایمن داشته باشد؛ اقدامی که در نهایت به افزایش سرعت آمادهسازی غلتک و کاهش مداخله مستقیم نیروی انسانی و وابستگی به جرثقیل سقفی منجر شد.»
سید محمد حسینی، سرپرست تعمیرات برق، با تشریح اقدامات تیم تعمیرات برق، ابزار دقیق و اتوماسیون اظهار کرد: «برای راهاندازی دو دستگاه دیچوکر، تابلوهای برق، موتورهای الکتریکی و دسکهای اپراتوری اورهال و تابلوهای مورد نیاز ساخته و مونتاژ شدند. همچنین تست تجهیزات برقی و کنترلی، کاندوئیتگذاری، اجرای زنجیر کابل، کابلکشی و برقرسانی، برنامهنویسی و تنظیم کنترلر و تست مرحلهای مدارهای قدرت و فرمان انجام شد تا ارتباط میان سیستمهای برق، کنترل، هیدرولیک و مکانیک با پایداری و قابلیت اطمینان لازم برقرار و هر دو دستگاه برای بهرهبرداری آماده شوند.»
محمدرضا احمدی، کارشناس بومیسازی، با اشاره به فرآیند مهندسی معکوس پروژه گفت: «جکهای دیچوکر پس از دمونتاژ مورد بررسی قرار گرفتند و مشخصات فنی و ابعادی مورد نیاز از طریق مهندسی معکوس استخراج شد. در بخش سدل نیز پس از بررسی شرایط واقعی غلتکها و نمونه عملیاتی، اطلاعات مورد نیاز برای طراحی جمعآوری و به نقشهها و مشخصات قابل ساخت تبدیل شد تا ضمن تأمین نیاز پروژه با استفاده از ظرفیت ساخت داخل، دانش فنی لازم برای تعمیر، ساخت مجدد و توسعه آتی تجهیز نیز در مجموعه باقی بماند.»
امید مختاری، کارشناس تعمیرات مرکزی، که مسئولیت بازرسی و کنترل قطعات ساختهشده را بر عهده داشت، گفت: «قطعات ساختهشده پیش از ورود به مرحله نصب از نظر ابعادی، کیفیت ساخت و انطباق با نقشهها و الزامات فنی مورد بررسی قرار گرفتند تا از تطابق آنها با شرایط واقعی تجهیز اطمینان حاصل شود. کنترل و بازرسی پیش از نصب اهمیت ویژهای داشت؛ زیرا هرگونه عدم انطباق میتوانست در مرحله مونتاژ یا بهرهبرداری بر عملکرد مجموعه تأثیر بگذارد، از این رو تأیید کیفیت قطعات پیش از ورود به مدار بهصورت دقیق دنبال شد.»
مهران عطار، کارشناس تولید و تعمیرات نورد، که مسئولیت هماهنگی تیمهای درگیر، پیگیری زمانبندی و نظارت بر روند اجرای پروژه را بر عهده داشت، گفت: «تعدد فعالیتهای مکانیکی، هیدرولیکی، برقی، کنترلی و ساخت ایجاب میکرد پیشنیازها و توالی مراحل بهصورت مستمر کنترل شود. فعالیتهایی که امکان اجرای همزمان داشتند به شکل موازی پیش رفتند و با پیگیری روزانه پیشرفت، هماهنگی میان تیمها و رفع موانع اجرایی تلاش شد خروجی هر بخش در زمان مناسب در اختیار مرحله بعد قرار گیرد؛ این هماهنگی در مراحل نصب، تکمیل مدارهای هیدرولیک و برق و تست نهایی نقش مؤثری داشت و به اجرای پروژه در مدت حدود سه ماه کمک کرد.» راهاندازی دو دستگاه دیچوکر، علاوه بر کاهش زمان آمادهسازی غلتکها و ارتقای ایمنی عملیات، یکی از گلوگاههای مهم کارگاه غلتک را برطرف کرد و ظرفیت هر دو خط نورد را افزایش داد. اجرای این پروژه با هزینه حدود ۲۰ میلیارد ریال در مقایسه با برآورد ۵۰۰ میلیارد ریالی اجرای پیمانکاری، ۴۸۰ میلیارد ریال صرفهجویی، معادل ۹۶ درصد کاهش هزینه را به همراه داشت و زمان پیشبینیشده ۹ ماهه را نیز به حدود سه ماه کاهش داد.
این پروژه نشان داد که اعتماد مدیریتی به توان متخصصان داخلی، شناسایی دقیق نیاز تولید، راهبری منسجم و هماهنگی میان تیمهای اجرایی، مهندسی و بازرسی میتواند یک تجهیز متوقف را به ظرفیتی مؤثر، ایمن و قابل اتکا برای پشتیبانی از تولید تبدیل کند.